
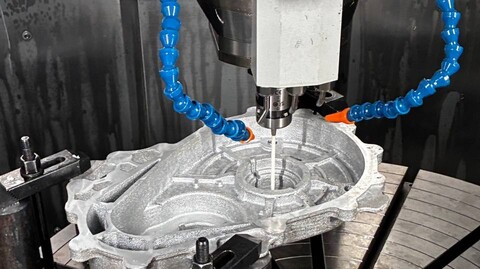
Наша компания, если кто не знает, начиналась с ЧПУ. Это потом уже появились PLM, расчеты, измерительное оборудование, собственный софт. А начинали мы именно со станков и CAM-систем. Так что ЧПУ для нас тема, можно сказать, родная. Постпроцессоров за эти годы мы написали столько, что я уже и не считаю, и, честно говоря, удивить меня в этой области довольно сложно.
Но тут Костя Кравченко, наш ведущий инженер техподдержки (кандидат наук, между прочим, у нас таких несколько человек имеется), довел до конца проект, про который мне захотелось расспросить его самому. Суть такая: станок сам находит ноль программы на литой заготовке, сам меряет карман после чистовой, и если размер не тот — сам корректирует инструмент и проходит еще раз. Деталь со стола при этом никто не снимает.
Я, как инженер, понимаю, что звучит это проще, чем делается. Поэтому сел и поговорил с Костей. Ответы его привожу как есть, без правок, он на этом настаивал (и правильно, по-моему).
Костя, вот смотри. Человек не из нашей отрасли обязательно спросит: станок же работает по программе, ему всё задали. Зачем ему ещё что-то там мерить?
К: Станок — это «слепое» оборудование: он не понимает, что обрабатывает, как лежит заготовка и какая у неё форма. Но мы ставим контактную головку, которой станок касается детали и определяет координату касания. Это и есть база измерений на станке. Двумя касаниями находим расстояние между точками, тремя — окружность или плоскость. А дальше начинается искусство: мы продумываем, какие решения станок примет по результатам измерения. Например, определили ширину паза — она меньше положенного. Станок сам меняет диаметр фрезы, повторно обрабатывает паз и снова его контролирует. Не снимая изделие, мы обнаружили и исправили брак автоматически.
Хорошо, с теорией понятно. А сама история откуда взялась?
К: Нужно было обработать корпусную деталь — экспериментальный элемент, буквально несколько экземпляров для испытаний. Делать специальное приспособление для литой заготовки нерентабельно. Накануне у заказчика появился многоосевой станок Uni.5 800 UMT, для которого я разрабатывал модель и кинематику в СПРУТКАМ. Возникла идея использовать точное оборудование с измерительной головкой для базирования и промежуточного контроля — то есть для адаптивной обработки. И третий «кирпичик» — инженер заказчика, который не ждал готовой «красной кнопки», а сам вник в проблему и нашёл границу ответственности.
Вот тут остановлюсь. Про этот третий «кирпичик» я бы, на месте Кости, сказал первым. Софт можно доработать, постпроцессор отладить, а вот толкового инженера на стороне заказчика, которому самому интересно, не купишь ни за какие деньги. Мы 30 с лишним лет внедряем всякое на заводах, и по моему опыту, если такого человека нет, то хоть какую «коробку» поставь, толку будет немного.
Ты всё говоришь «адаптивная обработка». Слово модное, его сейчас кто только не употребляет, и каждый в своём смысле. Ты-то что под ним понимаешь?
К: Это изменение условий уже в процессе работы оборудования. Меняются геометрические условия обработки: положение заготовки, обрабатываемая геометрия, геометрия инструмента. У нас было две задачи: определить ноль программы по трём касаниям при разных значениях поворотных осей и реализовать автоматическую коррекцию параметров инструмента по результатам измерений. Это и есть два вопроса адаптивной обработки — базирование и изменение.
Две задачи, значит. Давай тогда по очереди. С базированием что не так? Три касания, вроде бы классика, циклы для этого в любой стойке есть.
К: Стандартный цикл трёх касаний не задействует поворотные оси. А до трёх фланцев литой заготовки, не поворачивая деталь, просто не дотянуться. Мы сделали решение: в СПРУТКАМ пользователь задаёт три одиночных касания при любом допустимом угле — 0, 90 или -90 градусов, а постпроцессор формирует такую программу, которая рассчитывает ноль программы, учитывая ориентацию детали при каждом касании.
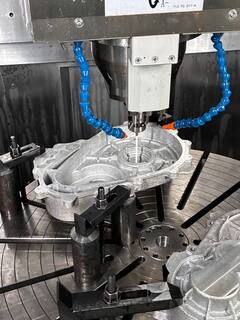 Рис. 1. Многоосевой станок Uni.5 800 UMT: измерительная головка касается заготовки — так станок «видит» деталь
Ну а вторая задача, с карманом что?
К: Она зрелищнее. Выполнена чистовая обработка кармана, но условия меняются: инструмент износился, деталь деформировалась из-за снятых внутренних напряжений. Партия единичная, калибры делать нерационально — решили программно. Станок после обработки сам контролирует размер измерительной головкой, и, если результат неудовлетворительный — корректирует размер инструмента и повторяет чистовую операцию. Постпроцессор при этом «ориентируется» во всём проекте: видит операции, инструмент и понимает, какую логику заложить в управляющую программу. Контроль можно выполнять не на каждой детали, а, скажем, на каждой третьей — это мы тоже учли.
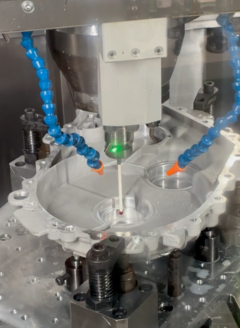 Рис. 2. Контроль после обработки: станок сам меряет деталь и решает, нужен ли повторный проход
А где ты больше всего намучился? В чем была главная трудность.
К: Во всём сразу. Подобных проектов адаптивной обработки на базе СПРУТКАМ раньше не было совсем, функционал измерений — новый инструментарий, стойка GNC62 — молодое решение. Но именно гибкость стойки позволила написать собственные измерительные циклы — например, цикл определения угла поверхности. Некоторые станочные циклы были усовершенствованы. Например, цикл определения угла по двум отверстиям теперь поворачивает стол по оси С, чтобы выровнять вдоль координатной оси линию, соединяющую центры отверстий. При этом отверстия могут лежать на разной глубине.
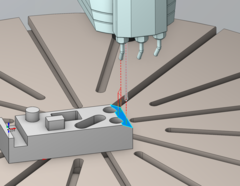 Рис. 3. Измерительный цикл в СПРУТКАМ: траектория щупа при касании
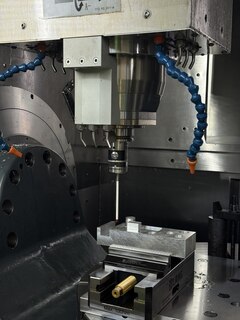 Рис. 4. Отработка измерительных циклов на тестовой детали
Скажу пару слов и тут. Отечественная стойка, новый модуль измерений в КАМ, нестандартная литая деталь. На бумаге это три риска сразу, любой осторожный руководитель сказал бы «давайте не будем». А на деле как раз то, что стойка молодая и открытая, и дало Косте возможность написать свои циклы. Не уверен, что с закрытой системой у нас было бы столько свободы. Так что не всё в импортозамещении плохо, бывают, так сказать, и приятные сюрпризы.
Ладно. Вот довели вы это до конца, станок работает. Что для тебя тут самое ценное?
К:Не скрою детской радости, что решение довели до конца. На качество влияет много факторов: организационные условия, возможности систем, особенности оборудования, компетенции исполнителя и заказчика. Постпроцессорами я занимаюсь 15 лет — этот путь известен. А внедрение измерительного функционала — уникальная, сложная, многофакторная задача. У нас получилось — это главный результат.
И напоследок. Вот сидит сейчас главный технолог какого-нибудь завода, читает нас и думает: а не завести ли и нам такое? Что ты ему скажешь?
К: Металлообрабатывающее оборудование предназначено для обработки резанием, а не для контроля. Должна быть рациональная причина для внедрения измерительного функционала. Если решение рационально — обращайтесь, технику мы возьмём на себя.
Спасибо Константину за ответы. Фотографии и скриншоты тоже его.
Последний ответ, по-моему, самый важный во всём разговоре. Станок, как ни крути, нужен, чтобы резать. Каждое касание — это минуты, которые станок мог бы работать по металлу, а не меряться. Но если у вас опытные образцы, единичные изделия, литье, под которое оснастку делать дороже самой детали, то тут считать надо, и, скорее всего, посчитается в пользу измерений.
Мне, кстати, интересно, как у вас. Используете головку только для привязки или уже в цикле обработки? Где, по-вашему, граница, за которой контроль на станке уже не окупается?
Владимир Жураховский
Источник: habr.com