
Или почему датчики — еще не цифровизация, а нейросети не панацея от всех проблем.
Генеративный ИИ свел мир с ума. И, пока одни радуются открывающимся возможностям, а другие предрекают человечеству скорый финал, нейросети все прочнее проникают в повседневную жизнь. Происходит это не только на бытовом уровне.
Бизнес тоже чувствует потребность в цифровизации. Согласно опросу Банка России, каждое седьмое предприятие использует искусственный интеллект. В лидерах — сфера услуг, а за ней добывающий сектор и обрабатывающая промышленность.
Чаще всего нейросети юзают в рекламных целях и деловой переписке, при подборе и оценке кандидатов, для обработки больших массивов данных и нормативной документации. В промышленности дела обстоят немного иначе. Здесь «цифру» привлекают к реальному производству. Разберемся, как устроен этот процесс, какие перспективы в нем кроются и почему он намного сложнее, чем может показаться на первый взгляд.
Сколько вешать в данных: фундамент цифровой промышленности
Когда речь заходит о цифровизации производства, на ум сразу приходят автоматизированные линии, роботы и цифровые двойники. Звучит инновационно, выглядит здорово, ощущается как технология будущего, которое уже здесь. Но, прежде чем все это суперумное, автономное и прогрессивное придет на завод, нужно заложить цифровой фундамент.
Если максимально упростить — все измерить, взвесить и посчитать. А потом собрать всю информацию вместе, выявить закономерности, определиться с нормой и отклонением, провести анализ. Сказать проще, чем сделать.
Температура в реакторе, давление в трубопроводе, вибрация двигателя, состав руды, толщина заготовки, скорость конвейера — параметров на реальном производстве масса. Так ведь и датчиков в избытке. Казалось бы, устанавливай и собирай показания.
Но, во-первых, вешать датчики везде и всюду (без плана и понимания «зачем») невероятно дорого. Во-вторых, дооснащение имеющегося оборудования грозит вмешательством в конструкцию устройства. А это потеря гарантии и риски, что техника перестанет корректно работать. Есть варианты неинвазивного оснащения, но при них страдает точность измерения.
В-третьих, любой датчик фиксирует показатели реального мира и преобразует физическую величину в измерительный сигнал. Его затем нужно перевести в числовое значение и передать в систему. Уже на этом отрезке можно столкнуться с рядом ограничений: разрывы в передаче данных, если они поступают с удаленных объектов, где могут быть перебои со связью, ошибка преобразования, погрешности датчика.
Например, в «Сибуре» установили термодатчики на решетки реактора и заметили, что время от времени они начинают показывать чуть заниженную температуру и более низкую дисперсию этой температуры.
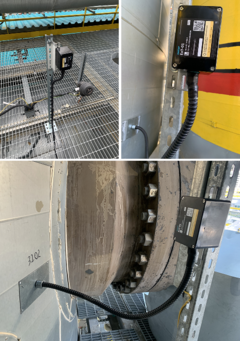
Сбой? Погрешность? Ошибка? Причина — в налипании кокса, которое приводит к разрушению решетки. Процесс коксования здесь естественный, его не избежать, но теперь за счет датчиков можно предсказать повреждение элементов и «выжечь» причину заранее, без вскрытия реактора.
Получается, недостаточно просто зафиксировать значение, нужно привести его к сопоставимому виду, учесть возможные помехи, сторонние шумы и систематические ошибки, правильно интерпретировать. А для этого оценить все режимы работы оборудования, ведь на каждом этапе показания могут отличаться (и все они верны).
Тут-то кроется еще одна проблема. Если измеряемый параметр, например вибрация двигателя, постоянно меняется, как использовать такие данные? Нужно фиксировать контекст: где, когда, как и сколько. Тогда при сравнении параметров, полученных в одинаковых условиях, можно определить, что есть норма, а что — отклонение. Иначе не избежать ложных тревог, незамеченных ошибок или неверных решений.
Более того, не датчиками едиными живет современное производство. Предприятия берут на вооружение камеры, лазерные сканеры и даже дроны. На рудниках «Норникеля» снимают горную выработку мобильные лидарные сканеры: посылают лазерные импульсы, по отраженному сигналу измеряют расстояние до всего, с чем встречаются на пути, и фиксируют координаты.
 Результаты съемки подземной горной выработки в онлайн режиме на руднике Октябрьский
Затем миллионы точек собирают в трехмерную модель, которая должна повторять геометрию пространства.
В эту идеальную картину вносит свои коррективы реальность. Передача данных может прерываться, а их часть теряться по дороге. Измерения могут искажаться из-за пыли, влаги, недостаточной видимости. Не исключены ошибки при обработке и построении 3D-модели. Все эти нюансы нужно учитывать при получении данных и перепроверять их достоверность.
Следующий неиссякаемый источник промышленной информации — лабораторные исследования. И это совершенно другой взгляд на производство. Если датчики описывают условия процесса (при какой температуре работала печь или с какой частотой вращался ротор турбины), а камеры его фиксируют здесь и сейчас, то лаборатории оценивают свойства сырья или готового продукта.
Для этого «Газпром нефть» в собственном центре исследования недр «выжимает» камни. Более 100 ученых в 16 лабораториях исследуют образцы керна (его извлекают из скважины при бурении), чтобы понять, как увеличить нефтеотдачу пластов, какой метод будет эффективнее и какой ПАВ выбрать.
 Керн в лаборатории
Эту информацию потом «спустят» на месторождение, и она повлияет непосредственно на процесс добычи нефти. Верна и обратная закономерность: процесс производства скажется на качестве продукта и его свойствах.
Каждый источник данных дает представление лишь о части производственного процесса и наблюдает за ним по-разному. Даже когда все эти кусочки начинают собираться в общий пазл, остаются пустоты: цифровая модель, даже самая подробная, не сымитирует физический объект со всеми его параметрами. И все же, чем подробнее предприятие сможет описать свое производство и представить состояние реального объекта, тем больше возможностей открывается.
Промышленный ИИ: от наблюдения до принятия решений
Сами по себе собранные данные не объясняют, что происходит с объектом, в каком он состоянии и что нужно предпринять. По большей части это просто числа (очень много чисел), которые теперь нужно правильно интерпретировать и объединить. Иначе миллионы точек, полученные сканером, так и останутся просто точками и никому ничего не расскажут.
Такие задачи в рамках промышленной цифровизации все чаще передают искусственному интеллекту. Степень его участия в процессе может сильно варьироваться, причем зависит это не только от возможностей инструмента, но и от того, какие полномочия предоставлены алгоритму.
Первый и самый простой уровень внедрения — распознавание объектов и определение состояний. Работает ли оборудование, где находится техника, какие детали едут по конвейеру, использует ли персонал средства защиты. Здесь задача умных систем — научиться замечать то, что раньше проверял человек, и сигнализировать, если что-то идет не так.
На прессово-рамном заводе «КАМАЗа» была проблема идентификации комплектующих в окрасочных цехах. Сюда деталь поступает с именной биркой, но после окраски информацию не всегда можно считать. На выяснение и сверку с документацией уходило время, порой внушительное (пять-шесть часов). Подключили техническое зрение: на участке установили камеру, которая непрерывно вела съемку, по изображению распознавала деталь и передавала сведения в систему.
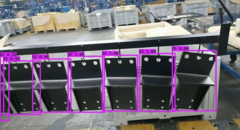 Распознавание деталей на конвейере КАМАЗа. Фиолетовыми рамками выделены детали, обнаруженные системой машинного зрения
В результате простой конвейера свелся к минимуму, также решилась проблема с пересортицей деталей.
Технологии машинного зрения — спасение для повторяющихся производственных процессов. Данных много, они однотипны, система быстро учится. В то же время при обучении алгоритма нужно учитывать неочевидные вещи: человеку такое объяснять бы не пришлось.
Когда на Красноярском алюминиевом заводе проводили опытную эксплуатацию системы мониторинга электролизных цехов, записали сотни часов видео, чтобы научить нейросеть распознавать случаи разгерметизации и не путать реальные сигналы (например дым) с проблесковыми маячками на технике, солнечными зайчиками и случайными отражениями.
На следующем уровне нейросетям доверяют диагностику и прогнозирование: оценить качество, заметить отклонение, выявить риск потенциальной поломки. На предприятии «ОДК-Сатурн» искусственный интеллект следит за лопатками авиационных двигателей. В зоне осмотра камера сверхвысокого разрешения делает снимки поверхности детали, а нейросетевая модель ищет по ним потенциальные дефекты и отклонения от нормы, в том числе недоступные человеческому глазу.
Результаты фиксируют, и на этом этапе подключается человек — разбирается в причинах отклонений, верифицирует нестандартные случаи. Избавленный от монотонного бесконечного осмотра он может больше времени посвятить интеллектуальной аналитике. Параллельно растет скорость и качество производственного цикла.
Бросая нейросети в топку прогнозирования, решают более сложную задачу. ИИ должен не только обнаружить симптом и понять его причину (и это при условии, что одно и то же изменение параметра может быть вызвано разными физическими процессами), но и заглянуть в будущее. Узнать потенциальную нагрузку, определить остаточный ресурс узла, рассчитать вероятность поломки.
Это работа в условиях повышенной неопределенности. И здесь задача алгоритма — выдавать гипотезы. Финальное решение остается за человеком.
Так работают производственные системы предиктивной аналитики. В «СИБУРе» создали модель, которая сигнализирует оператору, что скоро может забиться экструдер на производстве полипропилена. По сути это огромная мясорубка: она нарезает полипропиленовые «макаронины» на гранулы. Если в ней нарушится температурный режим или будет недостаточное давление, масса налипнет на фильеру и ножи. Тогда пиши пропало: экструдер останавливают, разбирают, чистят. Для производства — это внеплановый простой и убытки.
Изучив объемы данных, выявили ряд закономерностей и разработали систему, которая заранее сообщает операторам о грядущей опасности. Модель делает выводы на основе телеметрии и анализа показаний, а еще раздает советы. Например, если усилить в конкретный момент прижим ножей, можно избежать забивания экструдера.
Когда включается режим «советчика», ИИ переходит на следующий уровень, рекомендательный. Становится полноценным помощником: носится по базам данных и хранилищам, выуживая нужную информацию, проверяет, сравнивает, считает и подсказывает. Полезная рекомендация включает не только конкретное действие, но и основания для него (какие признаки на это указывают, какой ожидается эффект, насколько уверена система в правильности решения). Инженеру остается оценить предложение с учетом обстоятельств, о которых алгоритм мог не знать.
У «Газпром нефти» ИИ-помощник освоил разработку нефтяных месторождений. С ним разговаривают в текстовом чате, как с другом, а тот сам решает, какие нужно собрать данные, какие модели подключить и расчеты произвести, а потом предлагает, как поступить на практике. Созданный прототип помогает решать десятки инженерных задач — от проектирования разработки месторождений до бурения.
Еще один уровень цифрового проникновения — ИИ-оптимизация. Это когда умная система ищет подходящий режим для оборудования, определяет оптимальные параметры (например такие, при которых техника даст максимальную выработку, а потратит минимум энергии) или помогает создавать новые материалы.
Тут нейросеть заходит на поле альтернативной реальности: оптимальное с ее точки зрения решение может быть нереализуемым на практике. А значит, алгоритм должен учитывать как сам запрос, так и множественные ограничения: параметры оборудования, свойства материалов, требования к качеству и технике безопасности.
«Газпром нефть» научила искусственный интеллект готовить рецептуры моторных масел. Нейро-алхимику говорят, какие эксплуатационные характеристики должны быть у будущего продукта, а тот на основе исследовательской базы, накопленной за 15 лет, моделирует оптимальные комбинации.
Самый верхний уровень — принятие решений. Собственно, к этому ИИ подбирается еще на рекомендательном и оптимизационном этапах: подсказывает, рассчитывает параметры, предлагает варианты. Но последнее слово пока за человеком. Следующий шаг — алгоритм сам рассчитывает решение, а оператор его утверждает. Дальше — полностью автономный режим, если машине вообще можно доверить управление.
«РУСАЛ» прошел этот путь в части управления электролизом. Начали с того, что подключили нейросеть к определению химического состава электролита в электролизере. Для этого обучили модель на десятках тысяч технологических параметров и лабораторных замеров. В момент испытаний на Саяногорском алюминиевом заводе дали ИИ ограниченные полномочия: он рассчитывал и выдавал прогнозное значение для технолога, а тот уже на основе знаний и опыта принимал решение. Когда поняли, что модель не ошибается, разрешили ей управлять процессом самостоятельно.
Пример металлургов звучит как мечта и верхняя точка развития ИИ. Но автономность производства не самоцель. Она не везде применима и не везде нужна. Более того, одна и та же промышленная система может работать на разных уровнях в зависимости от ситуации. Если все штатно, процесс может контролировать нейросеть, если возникли проблемы — подключается человек.
Выбор уровня участия ИИ зависит от конкретной задачи и возможных рисков. Например, какова цена ошибки (всего лишь дополнительная проверка или выход из строя дорогостоящего оборудования), насколько полными сведениями оперирует нейросеть (есть ли слепые зоны и могут ли они влиять на правильность решений), как быстро можно проверить результат (и исправить, если что-то пошло не по плану).
Эти факторы в совокупности определяют потенциально возможный уровень самостоятельности искусственного интеллекта: где модель достаточно надежна, чтобы сама решать, где ей требуется дополнительная проверка, а где стоит ограничиться диагностикой.
Виртуальные близнецы: у реальности появился дублер
Когда данные собрали, объединили и как следует обработали, зарождается цифровая модель объекта. Своего рода подопытный кролик. За ним можно круглосуточно следить, на нем можно тестировать смелые гипотезы, менять характеристики или режимы работы и смотреть, что получится. И при этом ни один реальный кролик (то есть оборудование или продукция) не пострадает.
Однако не всякую трехмерную модель или компьютерную симуляцию можно назвать цифровым двойником. Условно выделим три класса систем. Первый — инженерная модель. Она описывает конструкцию объекта и позволяет рассчитывать его свойства в заданных условиях. То есть говорит, каким объект должен быть и как должен работать, при этом на деле его может не существовать.
Второй тип — модель работающего объекта. Реальной детали, которая где-то установлена и функционирует. Это возможность узнать, как она себя ведет при разных нагрузках, температуре и давлении, сделать инженерные расчеты и прогноз, но поддерживать непрерывный контакт с самой деталью необязательно.
Третий тип — модель, синхронизированная с производственными данными. То есть она дублирует, например, конкретный насос на заводе и учитывает его фактическую работу. Такое поведение наиболее близко к современному представлению о цифровом двойнике как о системе, связанной с реальным физическим объектом на протяжении его «жизни».
В ОДК виртуальный близнец появился у авиационного двигателя АИ-222-25 для самолетов Як-130. Для этого оцифровали тысячи его деталей и теперь в виртуальном пространстве оценивают, как влияет на конструкцию процесс эксплуатации, совершенствуют характеристики и проектируют новые узлы. А параллельно экономят время, деньги и сокращают количество полевых испытаний.
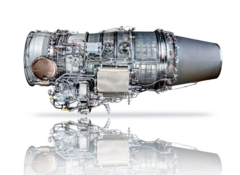 Цифровой двойник авиадвигателя АИ-222-25
Помимо изделий, объектом цифрового двойника может стать оборудование. У Магнитогорского металлургического комбината есть двойники печей, где нагревают стальные заготовки — слябы. Виртуальный дублер видит, как раскален металл, знает, когда точно он понадобится, и настраивает работу так, чтобы сляб проводил в печи как можно меньше времени. Тем самым снижает потери металла при нагреве и сокращает расход природного газа.
Цифровая модель технологического процесса — конструкция еще более сложная. Здесь двойник воспроизводит последовательность операций и их взаимосвязь. Например, следит за выплавкой чугуна на «Северстали». Виртуальный процесс сначала дублирует, а затем совершенствует процесс реальный: отслеживает расход твердого топлива и природного газа, анализирует данные о работе печи, выбирает параметры выплавки (как изменить температуру, сколько расходовать газа или руды для оптимального режима). Эффект налицо: с момента внедрения двойника на тонну чугуна стали тратить на один килограмм кокса меньше.
В добывающей промышленности делают цифровых близнецов для месторождений. Это двойник целой производственной системы. «Газпром нефть» может воспроизвести в виртуальной среде весь процесс добычи нефти на месторождении имени А. Жагрина в Ханты-Мансийском автономном округе — от выемки из скважины до транспортировки. А вместе с этим предсказать возможные отклонения, спрогнозировать суточную добычу или скорректировать параметры, если объем не соответствует плану.
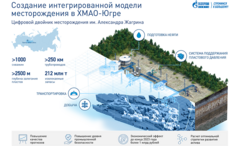
Чем сложнее объект, тем больше данных и их взаимных связей должен учитывать цифровой двойник. При этом он все равно не станет стопроцентной копией своего физического близнеца (даже если выглядит на экране максимально правдоподобно), потому что любая модель строится на допущениях и описывает ограниченные свойства реальности. Это особенно заметно при возникновении нештатных ситуаций: такие события — редкость, а значит, у машины нет внушительного объема данных, на которых она учится. И, следовательно, нет достаточных оснований для надежного прогноза состояния.
Так что в случае с цифровыми двойниками скорее нужно оценивать не внешний вид цифровой системы и ее визуальную детализацию, а точность применительно к конкретной функции. Будь то инженерный расчет, диагностика, прогнозирование или новая разработка.
Сама решу: вмешательство цифры в физический процесс
Высший уровень производственной цифровизации начинается там, где умное решение непосредственно вмешивается в физические процессы. Не подсказывает инженеру, что нужно изменить температуру печи, а само ее меняет. В этот момент цифровая система становится частью контура управления и на нее накладывается ответственность за реальную работу оборудования, сохранность продукции и даже безопасность людей.
Автоматизация: умный регулировщик
Автоматическое управление работает как бесперебойная настройка производственной операции под нужный режим. Ее используют там, где нужно поддерживать заданные параметры или менять их исходя из условий. К процессу даже необязательно подключать ИИ: многие промышленные регуляторы работают по заранее прописанным правилам и математическим алгоритмам.
Привлечение нейросетей дает больше возможностей. Они могут рассчитывать оптимальные значения в конкретный период времени или прогнозировать изменения. Главное, знать, что делать. И здесь машина либо слушает оператора, который выставляет нужный режим, либо получает команду от вышестоящей модели — та задает параметры.
Сам процесс управления цикличен и замкнут. Система следит за показаниями оборудования и вносит правки (увеличить подачу топлива, снизить температуру, повысить давление). Повторяет измерения и сравнивает их с задачей. И так снова и снова.
Самодеятельность модели не безгранична. Для параметров изначально задают допустимые диапазоны, предельные нагрузки, скорость изменений и прочие условия. В критических ситуациях могут подключаться защитные устройства или человек.
На «Северстали» автоматизировали производство окатышей (шариков из рудного концентрата, это сырье для производства чугуна и стали) и процесс нанесения цинкового покрытия на сталь. В первом случае модель управляет агрегатом и оптимизирует режим работы очереди окомкования окатышей. Как результат, рост производительности линии на 11%. На том же оборудовании.
Во втором случае ИИ управляет агрегатом непрерывного горячего цинкования: контролирует мощность печи и скорость линии с учетом ограничений. Здесь эффект виден не только в повышении производительности (на 3,4%), но и в снижении расхода цинка.
Роботизация: взять в искусственные руки
Когда цифровая команда превращается в конкретное физическое действие, начинается магия роботизация. Машина не просто помогает процессу идти «как надо», а выполняет работу сама.
В Мончегорске обработку электролитного никеля для «Кольской горно-металлургической компании» поручили роботизированному комплексу. Раньше этот физически тяжелый труд не обходился без человека, а теперь промышленные манипуляторы сами снимают металл с паллет, сами загружают его в гильотинные прессы, сами сортируют и сами собирают под заданный вес. Роботам не нужно есть, спать или отдыхать, поэтому линия работает нон-стоп.
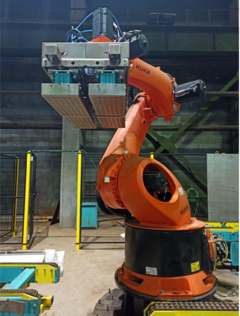 Роботизированный комплекс обработки, резки и упаковки катодного никеля
Тем не менее это не отказ от человеческого участия как такового. Просто степень погружения в процесс изменилась. При совместной работе человек и робот становятся командой. На «Березниковском механическом заводе» роборука непосредственно занимается сваркой, а оператор корректирует траекторию движения.
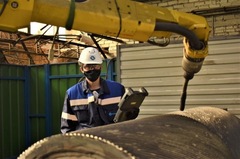 Робот на заводе «ЕвроХима» в Березниках
При программируемом выполнении человек дает задачу и запускает цикл, а робот отвечает за последовательность действий. Строго зафиксированную. Здесь даже искусственный интеллект ни к чему: движения программируются заранее.
Применяют и адаптивное выполнение, когда система корректирует свои действия за счет получения информации с датчиков и камер. Добавление искусственного интеллекта увеличивает вариативность выполняемых роботами задач: например, те могут без помощи выйти из нестандартной ситуации или адаптироваться к разнообразию деталей.
Беспилотники: проблема ориентации
Отдельный подвид роботов на производстве — беспилотники. Они тоже исполняют команды и выполняют различные действия, но делают это в условиях меняющегося окружающего мира. А значит, должны определять свое положение в пространстве, обходить препятствия и учитывать непредвиденные обстоятельства.
Дополнительная нагрузка делает беспилотное решение более умным и сообразительным по сравнению со стационарными «братьями». Взять робофуры «КАМАЗа», которые занимаются коммерческими перевозками.
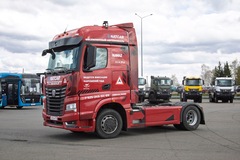 Не сигнальте роботам: как беспилотные грузовики «КАМАЗ» осваивают дороги России
В них комплекс систем не только отвечает за разгон, торможение и переключение передач — чтобы непосредственно ехать, но «видит», «слышит» и «чувствует» все вокруг себя (через видеокамеры, радары, лидары, сонары) — чтобы гарантировать безопасность. Как свою, так и остальных участников дорожного движения.
Автономность беспилотных грузовиков велика, но в случае необходимости машину может подстраховать оператор-логист. Например, выбраться из пробки или объехать сложное препятствие.
В Арктике задача сложнее. В 2023 году «Газпром нефть» отправила два беспилотных КАМАЗа перевозить грузы по 140-километровому зимнику между Восточно-Мессояхским месторождением и поселком Тазовский. Здесь к обычным сложностям навигации добавляются снег, морозы и плохая видимость. А для надежной связи предусмотрели сразу несколько каналов.
У беспилотников попроще связка с человеком более тесная. Например, они могут следовать только по определенному пути и выполнять ограниченный набор команд. Так, как скомандовал оператор. Или человек по ходу дела отдает приказы, просто дистанционно, через пульт управления. Оба режима тестировали на Усольском калийном комбинате в Пермском крае — отправили под землю робособаку и смотрели, как она справляется с обследованием горной выработки и мониторингом состояния шахты.
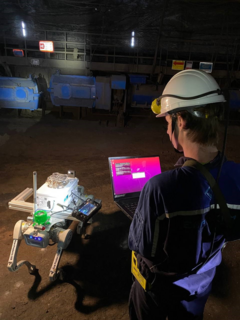
Уровень автономности беспилотников зависит от сложности среды, поступающего объема информации с датчиков и последствий возможной ошибки. Вносит коррективы удаленность от диспетчеров. Когда человек не видит, что происходит с техникой, он должен быть уверен в надежности систем.
При работе в сложных условиях добавляются проблемы с обратной связью. Если ее нет, нет и возможности передать управление оператору. Значит, нужно предусмотреть переход в безопасный режим в случае отказа оборудования, а еще настроить резервное копирование, чтобы данные не потерялись.
ПО: клей цифрового производства
Допустим, разобрались: датчики снимают показания, аналитические модели строят прогнозы, базы данных пишут историю, двойники переносят на модель информацию о фактическом состоянии объекта, роботы работают «руками». Есть одно «но». Все эти системы говорят на разных языках. Чтобы стать единым целым, им нужен переводчик, или программное обеспечение. Именно ПО снимает «языковой барьер» и дает разным компонентам обмениваться данными и согласовывать действия.
Другой вопрос, где эти программы брать. Варианта три:
-
Использовать готовые решения. Они выручают, если задача распространена на рынке, требования предприятия достаточно типовые, а продукт совместим с существующей инфраструктурой. В сентябре 2026-го в Едином реестре российских программ для ЭВМ содержалось более 32 тысяч записей. Есть, из чего выбирать.
-
Адаптировать под себя. То есть брать готовые программные продукты и самостоятельно их интегрировать в существующую систему, создавать нужные интерфейсы и писать недостающие модули.
-
Разрабатывать с нуля. Самый дорогой, долгий и трудный механизм. Правда, необходимый, если предприятие решает уникальную технологическую задачу, использует нестандартное оборудование или должно реализовать особую логику управления.
Когда дело доходит до практики внедрения, возникают дополнительные проблемы. То производитель оборудования не дает полный доступ к внутренним данным и для подключения новой системы нужно плясать с бубном и искать костыли. То обнаружится несовместимость компонентов. То слишком сложным окажется само внедрение: не предусматривала такого исходная цифровая инфраструктура и все тут. А даже если и предусматривала… Производство не остановишь на время, пока будешь отключать старые модули и подключать новые.
Кроме того, промышленное ПО — это не одна большая программа, которая охватывает все производство. Это разветвленная архитектура, собранная из набора систем, сервисов, интерфейсов, баз данных. Каждый ее компонент должен правильно выполнять свою функцию и при этом не быть изолированным от остальных.
В общей связности кроется секрет цифровой независимости производства. Например, «Газпром нефть» вместе с партнерами разработала и испытала ПО для автоматизации бурения. Программа интегрируется в существующую систему управления буровой установкой и, по данным компании, позволяет ускорить строительство скважин на 15%.
В «ЕвроХиме» создали оптимизатор для увеличения выработки сложных минеральных удобрений. Рекомендательная система не существует сама по себе, в вакууме. Ее связали с существующей системой управления производственными процессами.
Таким образом, современной промышленности недостаточно просто иметь точечные прорывные решения. Нужно понимать, как устроен весь цифровой контур и что произойдет, если отдельный элемент выйдет из строя. Насколько совместимы компоненты и доступна ли модернизация. Есть ли доступ к поддержке и завязан ли он на решения отдельных поставщиков и подрядчиков. Только закрыв все эти пробелы, получится превратить отдельные продукты в управляемую, расширяемую и устойчивую к изменениям цифровую инфраструктуру.
Цифровая зрелость: звенья одной цепи
Что имеем в сухом остатке? Промышленная цифровизация не совсем про датчики, умные алгоритмы и виртуальные копии оборудования. И, конечно, не только про ИИ. Она про путь, который проходит информация, прежде чем обретает силу действовать в реальном мире.
Сначала производство учится видеть процесс, затем понимать причины и выбирать решения и только потом воплощать их в работе машин и механизмов. От сигнала датчика до движения робота, от прогноза модели до изменения температуры печи — каждый элемент представляет звено единой системы. И если выпадет один, рассыпаться может вся конструкция.
Самые совершенные технологии не складываются сами по себе в рабочую систему. Их нужно связать с реальным оборудованием, обеспечить достоверными данными, согласовать между собой и подчинить единым правилам. Цифровая зрелость предприятия определяется тем, насколько глубоко, надежно и безопасно технологии встроены в производственные процессы.
Источник: habr.com